
Armatur DC-motorguide: valg av lamineringer, viklinger og kjernemontering
En omformerlinje kjører tre 24 V permanentmagnet DC girmotorer med 1800 rpm. Ved omtrent 4500 driftstimer begynner en enhet å gnister synlig ved børsteboksene og mister omtrent 6 % av hastigheten under samme belastning. Viklene tester rene. Feilen sitter i ankeret: en rillet kommutator, en rotorstabel som har gått noen hundredeler av en millimeter eksentrisk siden en ombygging, og børster sengetøy på knapt 60 % av ansiktet.
Konklusjonen først: ankeret er den roterende viklingsenheten som fører strøm, kutter feltfluksen og produserer dreiemoment. Det er kommutatoren og børstene som holder den strømmen i riktig retning når rotoren snur. I en DC-maskin vurderes disse delene sammen, ikke én om gangen. En lamineringsstabel som holdes til stramme grad- og konsentrisitetsgrenser er lite verdt hvis kommutatoren ikke er rund, og en perfekt kommutator kan ikke redde en stabel full av interlaminære shorts.
Det som følger er en praktisk oversikt over armatursiden til en DC-motor: magnetkretsen, viklingen, kommuteringsgrensen og hvordan kjernen faktisk kjøpes, fra prøvelamineringer til serielevering.
Hvordan ankeret produserer dreiemoment, og hvor kommutering biter
To forhold forklarer de fleste benkmålinger på en børstet likestrømsmotor, og begge peker rett tilbake til ankeret.
- Dreiemoment: T ≈ k · Φ · Ia, feltfluks multiplisert med ankerstrøm.
- Tilbake EMF: E ≈ k · Φ · ω, som stiger med hastigheten og setter løpestrømmen ved en gitt forsyningsspenning.
- Gjeldende bane: tilførsel, børste, kommutatorsegment, ankerspole, returbørste.
- Kommutering: kommutatoren reverserer spolestrømmen når hver spole krysser den magnetiske nøytralen, så spolestrømmen veksler selv om forsyningen er DC.
- Armaturreaksjon: ankerets egen magnetomotive kraft vipper og svekker hovedfeltet og forskyver den nøytrale aksen. Ved høy strøm fremstår det som gnister på den bakre børstekanten og et lite tap av dreiemoment per ampere.
Magnetisk krets
Rotor- og statorlamineringer stables av ikke-orientert elektrostål, normalt 0,35 mm eller 0,50 mm. Tynnere måler trimmer virvelstrømstap, men senker stablingsfaktoren og øker kostnaden per kilo, så det er sjelden en gratis forbedring.
Vikling
Kobberfylling, trådmåler og endesvinglengde setter I²R-tapet. Isolasjonsklasse F eller H setter hvor mye termisk margin du har lov til å bruke før viklingen er den begrensende delen.
Kommutering
Børstekvalitet, fjærtrykk, kommutatoreksentrisitet og underskjæringsdybde avgjør gnistdannelse. Runout over omtrent 0,02 mm viser seg vanligvis som børstestøy lenge før den viser seg som en feil, og det er grunnen til at feilen ovenfor kunne spores ved 4500 timer i stedet for ved 500.
Armaturspenning eller feltkontroll: Bestem deg før du kjøper
Hastighetsområde er en kontrollbeslutning, men det begrenser ankerdesignet. Armaturspenningskontroll, brukt under basishastighet, leverer omtrent konstant dreiemoment og bred nedreduksjon - det vanlige valget for transportører, materuller og posisjoneringsakser. Feltsvekking, brukt over basishastighet, gir omtrent konstant kraft, men kommuteringsmarginen faller når fluksen faller og felttilførselen må holde seg stabil under belastning.
PWM-stasjoner på 20 kHz og over holder strømbølgen, og den ekstra armaturoppvarmingen som følger med den, liten; under det, sjekk børste- og kjernetap ved den faktiske bærefrekvensen i stedet for å anta at dataarknummeret gjelder. Serieviklede motorer kan ikke feltsvekkes på samme måte, fordi felt og armatur deler samme strøm. Bruk serieklassifiserte frekvensomformere eller motstandskontroll, og aksepter at hastighetsreguleringen blir mykere.
Tre måter å bygge rotorstabelen på, og hva hver enkelt koster
Avveiningen er ikke abstrakt. En sammenlåst stabel sparer verktøypenger, men hakkene skaper lokal metning og metall-til-metall-kontakt. En limbundet stabel holder isolasjonsbelegget intakt og måler vanligvis det laveste kjernetapet, til prisen av inventar og herdetid. Sveisede stabler sitter i mellom og velges når den mekaniske integriteten til en lang stabel betyr mer enn et par watt. Der interlock geometri er den avgjørende faktoren, oppførselen til sammenlåste laminerte kjerner i presisjonsmontasjer er verdt å gjennomgå før tegningen fryses.
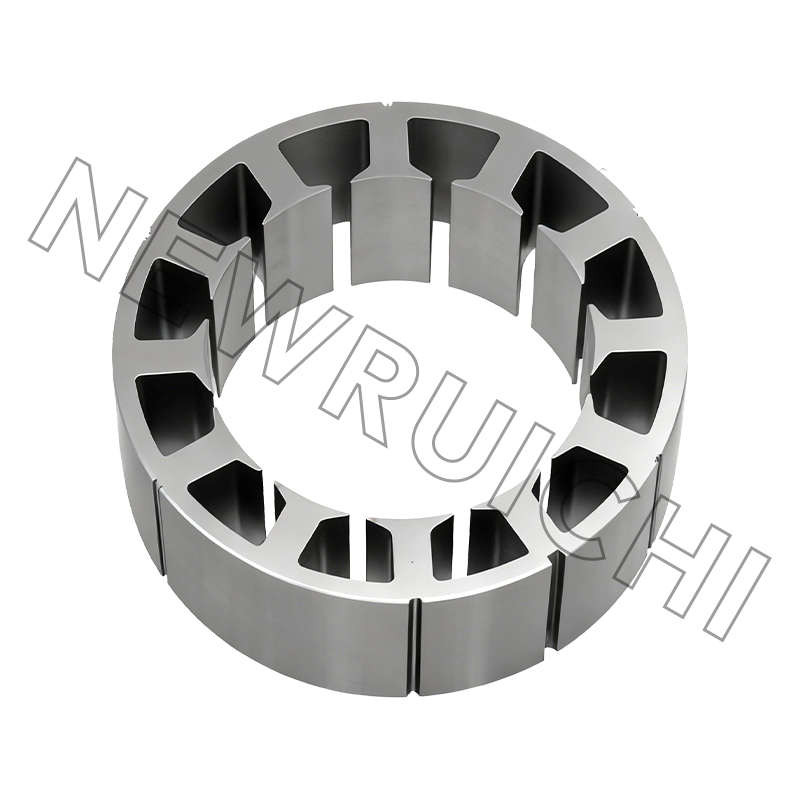
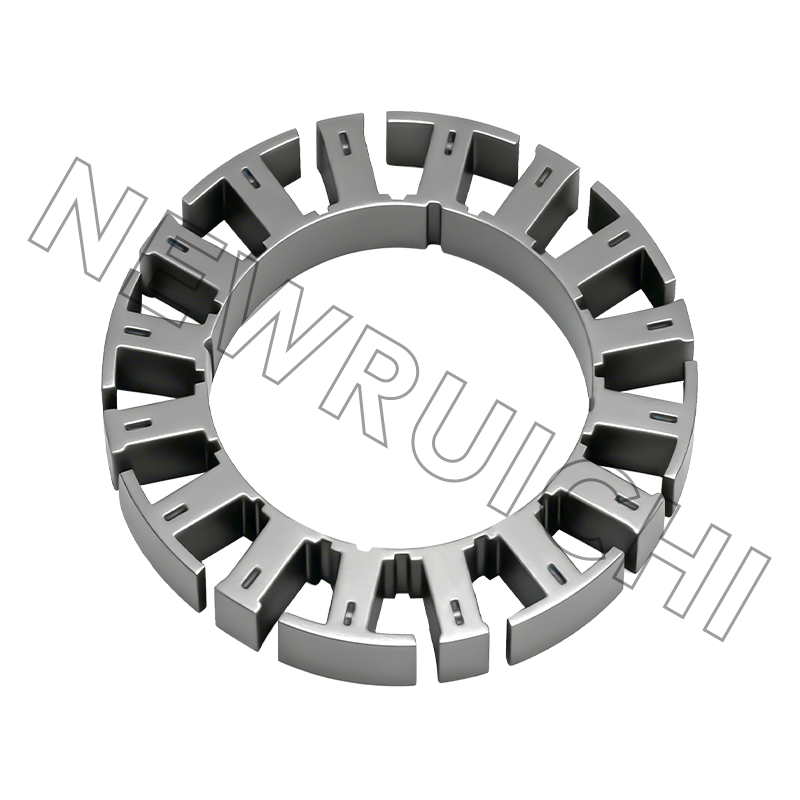
Hvis designet fortsatt er åpent, er det å kjøpe rotor- og statorlamineringer til tegning den raskeste måten å sammenligne stabelbygg før du forplikter deg til en dyse.
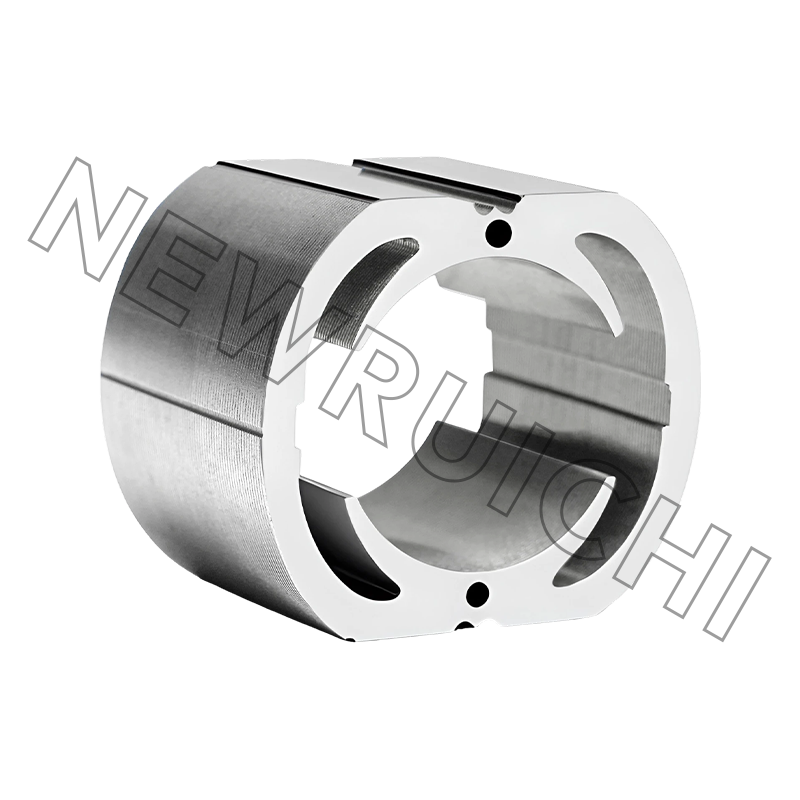
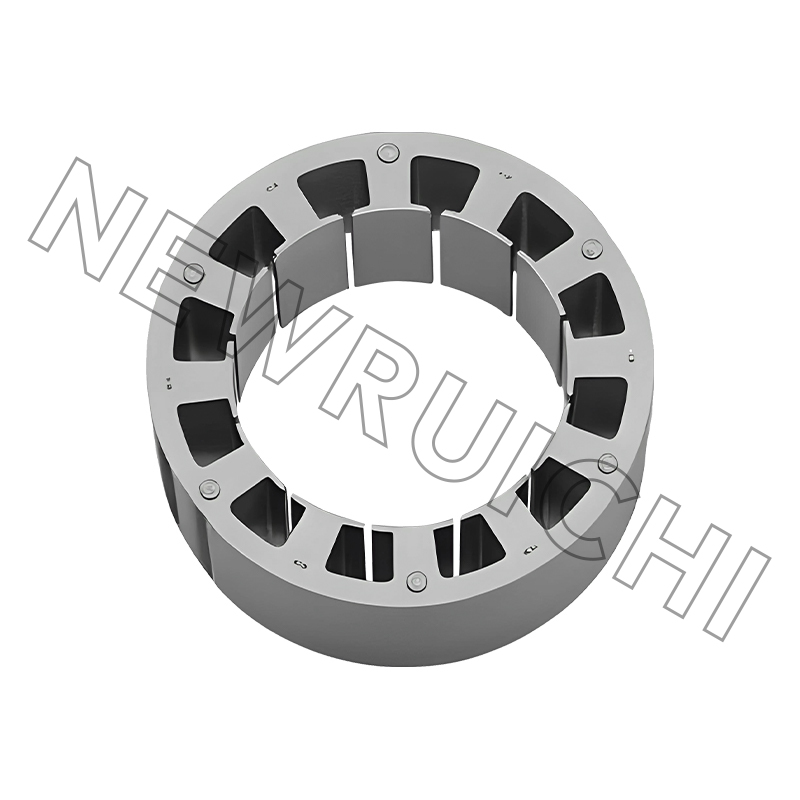 DC-motor stator og rotor lamineringer Tilpassede stator- og rotorlamineringer støtter stabelsammenligninger i designstadiet før verktøyforpliktelse, og hjelper til med å evaluere magnetisk tap og monteringstilpasning. Se produkt →
Tap du ikke finner på dataarket
Et datablad gir ett effektivitetstall på ett driftspunkt. Fordelingen mellom tapsmekanismer er det som avgjør om ankeret går varm ved halv belastning eller overopphetes ved 80 % av karakteren.
Veiledende splitt i en liten børstet DC-motor ved nominell belastning; faktiske andeler skifter med flukstetthet, hastighet og børstekvalitet.
Kobbertap skalerer med kvadratet av strøm, så en 10 % overbelastning legger til omtrent 21 % mer varme i viklingen. Det er grunnen til at børste- og viklingsfeil sjelden oppstår ved strømmen som er trykt på etiketten. Kjernetap er fikset av flukstetthet, stålmåler og antall interlaminære shorts, noe som betyr at en stabel med ripete belegg varmes opp selv uten belastning - en nyttig diagnostikk når en montert motor går varm på tomgang.
Der Brushed DC Armatures fortsatt vinner
Brushed DC er ikke arv overalt. Den holder der en to-leder tilkobling, høyt startmoment og en rimelig drift oppveier periodisk børstevedlikehold.
Indikativ deling av typisk etterspørsel etter børstet DC-armatur, ikke en markedsundersøkelse.
Hvert segment belaster ankeret forskjellig. Bilhjelpemidler straffer termisk sykling og vibrasjon, medisinske enheter og mobilitetsenheter straffer akustisk støy og kommutatorfilmstabilitet, og elektroverktøy straffer toppstrøm. En stabel som passer én passer sjelden alle tre uten endringer i stålkvalitet eller byggemetode.
Kjøpe kjernen: Toleranser, tester og risikoene du bærer
| Karakteristisk | Typisk krav | Hvorfor det betyr noe |
|---|---|---|
| Lamineringsgrad høyde | 0,05 mm eller mindre; 0,03 mm på tette stabler | Grader korte tilstøtende lamineringer og øker kjernetapet |
| Rotor OD og akselboring | Per tegning, vanligvis ±0,05 mm | Stiller luftspalte og akseltilpasning; eksentrisitet viser seg som vibrasjon |
| Stabellengde | Typisk ±0,2 mm | Endrer fluks og dreiemoment konstant fra enhet til enhet |
| Stablingsfaktor | 0,95 til 0,98 avhengig av konstruksjon | En lavere faktor betyr mer kobber for samme dreiemoment |
| Interlaminær isolasjon | Ingen synlige beleggskader | Ripet belegg skaper shorts og lokale hot spots |
| Skjev vinkel | Per tegning, vanligvis en spaltehøyde | Feil skjevhet øker tannhjulsmomentet og hørbar støy |
| Utløp av kommutator etter montering | 0,02 mm eller bedre | Styrer gnistdannelse og børstens levetid direkte |
Der kjøpsrisiko faktisk akkumuleres er oppstrøms for tegningen. Fem feil står for de fleste av tvistene vi ser:
- Stålkvalitet erstattet en billigere ikke-orientert kvalitet med høyere tap.
- Sveisesprut eller gjenopprettet forrigling som flater ut stabelen og kortslutter lamineringene.
- Beleggskader fra bulkhåndtering før stabelen limes.
- Materiale leveres uannealet, som løfter kjernetap uten å endre en eneste dimensjon.
- Masser blandet i én stabel, og vises som enhet-til-enhet-spredning i gjeldende trekning.
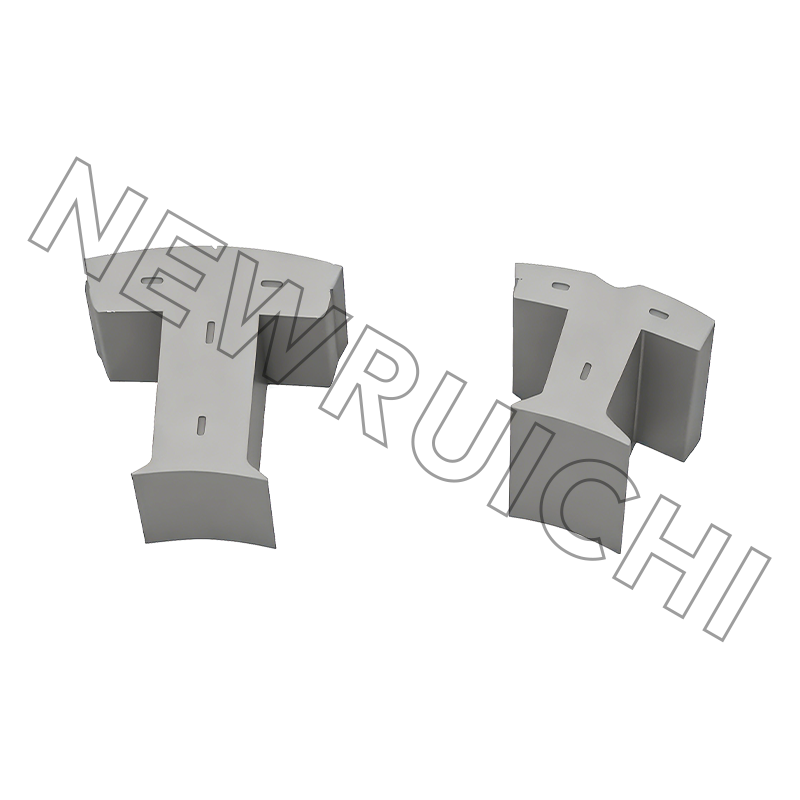
For volumprogrammer, kjøp av en ferdig stabel i stedet for løse ark flytter disse risikoene til leverandøren og fjerner stabellengdevariasjonen fra samlebåndet ditt.
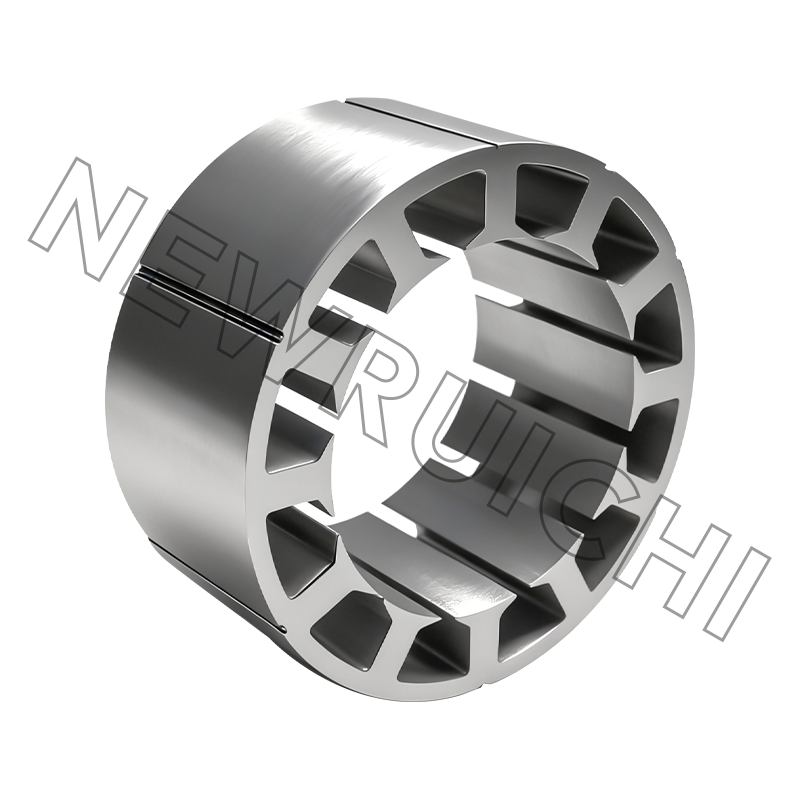
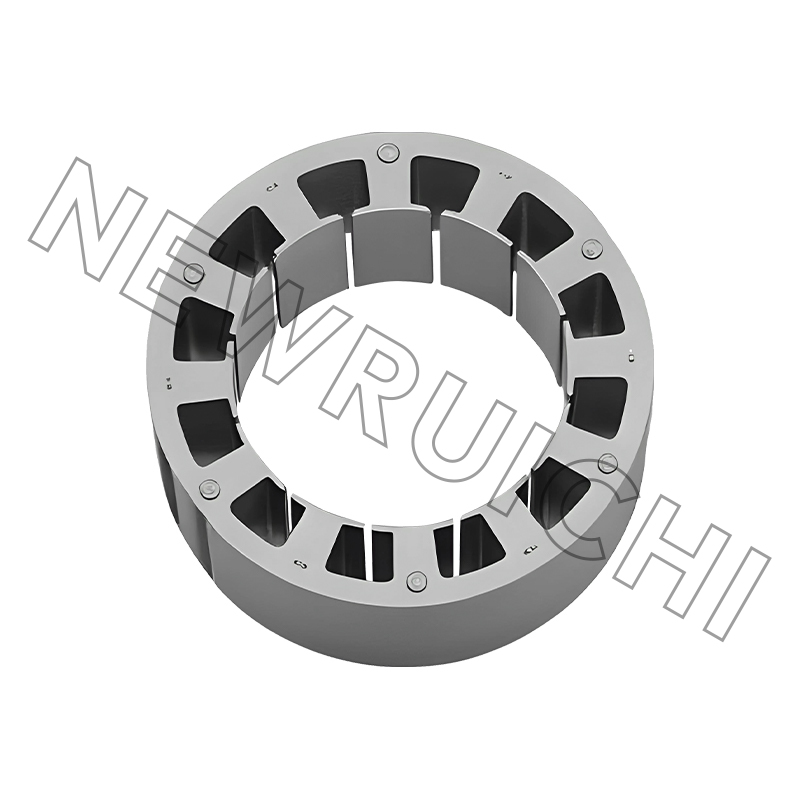 DC-motorstator- og rotorkjerneenheter Ferdige laminerte kjernesammenstillinger passer til volummotorprogrammer ved å flytte stablingsrisikoen til leverandøren og redusere stabellengdevariasjonen på samlebåndet. Se produkt →
Fra prøve til serie: En sekvens som holder
1. Tegning og stålgjennomgang.
Bekreft måler, karakter, beleggvekt og stabelbygging før noe materiale kuttes.
2. Laserkuttede prøver.
Noen hundre stykker, uten verktøy, levert mens designet fortsatt er i bevegelse.
3. Stable og bind prøve.
Mål oppnådd stablefaktor og stabellengde mot tegningen.
4. Tilpasning, spinn og termisk test.
Luftspalte, utløp, temperaturøkning ved nominell belastning og børsteoppførsel ved kommutatoren.
5. Volumverktøy.
Stemplingsform eller laserbatch, avhengig av hva som samsvarer med mengde og endringsrisiko.
6. Første artikkel og dokumentasjon.
Dimensjonsrapport, materialsertifikater og PPAP der programmet er bilindustrien.
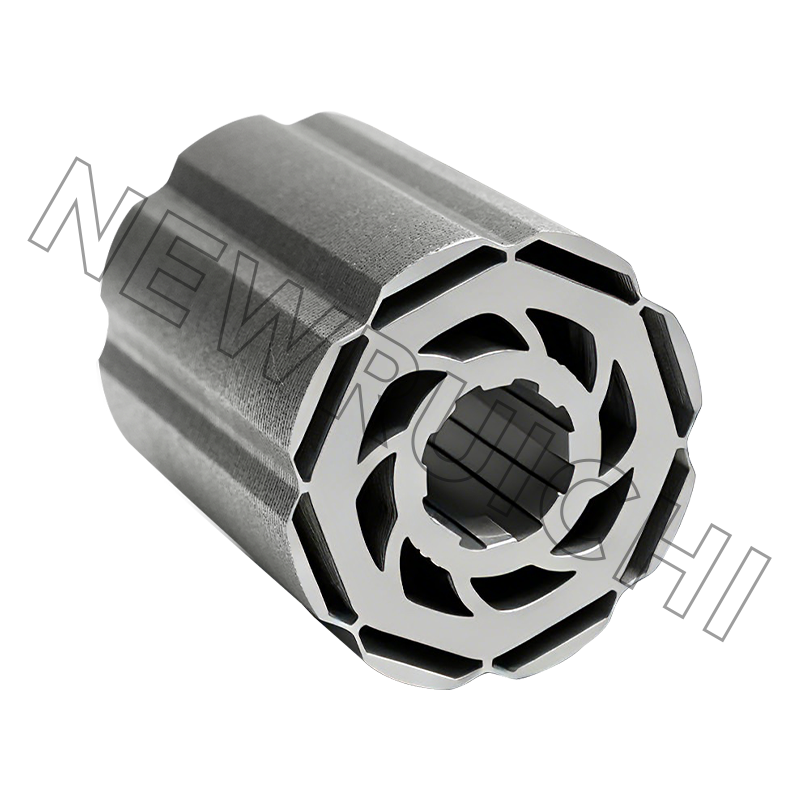
Prøver kuttet med laser lar deg også teste en stålkvalitetsendring før du forplikter deg til en dyse. En 0,35 mm gradering som måler lavere kjernetap kan eller ikke kan rettferdiggjøre ekstrakostnaden per kilo, og en stabelprøve svarer på det spørsmålet om en uke i stedet for et kvartal.
 Laserkuttede stator- og rotorlamineringsprøver Egendefinerte laserkuttede lamineringsprøver støtter tidlige motordesignkontroller og stålkvalitetsforsøk før dyseforpliktelse og volumproduksjon. Se produkt →
Etter prøvestadiet er laminerings- og kjerneproduksjonsruten - stålspalting, stempling eller laserskjæring, gløding der spesifisert, stabling ved hjelp av forrigling, lim eller sveis, og sluttinspeksjon - hvor leveringsdatoer vinnes eller tapes. Det er verdt å gå den flyten en gang med leverandøren før den første innkjøpsordren, ikke etter.
Merknader om vedlikehold og samsvar
- Inspiser børster ved halvparten av forventet levetid, ikke ved feil.
- En ensartet sjokoladefarget kommutatorfilm er sunt; flekkvis film peker på forurensning eller feil børstekvalitet.
- Hold fjærtrykket i spesifikasjonen. Lavtrykk glaserer kommutatoren, høytrykk sliter børster raskt.
- Rengjør med et løsemiddel som er kompatibelt med viklingsisolasjonen; karbonstøv leder.
- Oppbevar stablede kjerner tørt og innpakket, fordi interlaminær rust oppfører seg nøyaktig som en elektrisk kortslutning.
På samsvarssiden sitter motorkjerner for bilprogrammer generelt i et IATF 16949 kvalitetssystem, generelle industrikjerner under ISO 9001, og sveisede rammer og baser under ISO 3834, med miljøledelse etter ISO 14001. Disse sertifikatene betyr mindre som papir og mer som årsaken til at førsteartikkelendringer og sertifikater for materielle endringer ankommer.
Ingenting av dette gjør ankeret komplisert. Det gjør det spesifikt: stålkvalitet, stabelbygging, gradgrense, kommutatorutløp. Avgjør de fire og det 4500-timers gnistproblemet slutter å være et mysterium.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket med *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Opphavsrett © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator- og rotorkjerner-produsenter
