
Induksjonsmotorens arbeidsprinsipp: Slip, dreiemoment og kjernedesign forklart
En vedlikeholdsingeniør leser en 55 kW, 4-polet motormerkeskilt som viser 1470 r/min ved 50 Hz. En innkjøpsingeniør sammenligner i mellomtiden IE3- og IE4-effektivitetstilbud for samme plikt. Begge ser på den samme fysiske historien: en induksjonsmotor produserer dreiemoment bare fordi rotoren alltid er litt bak statorens roterende magnetfelt. Den innebygde forskjellen, kalt slip, er ikke en designfeil - det er arbeidsprinsippet til en induksjonsmotor.
Kjernekonklusjon: en induksjonsmotor fungerer ved elektromagnetisk induksjon. Trefase statorviklinger skaper et roterende magnetfelt; at feltet induserer strøm i rotorlederne; strømmen produserer sitt eget magnetfelt, og etter Lenz sin lov blir rotoren dratt med bak feltet. Fordi induksjon krever relativ bevegelse, fanger rotoren aldri feltet – og denne jevne slipingen er det som opprettholder dreiemomentet.
Alt nedstrøms for dette prinsippet - effektivitet, kjernetap, driftstemperatur, hastighetskontroll - spores tilbake til hvordan det magnetiske feltet samhandler med statoren og rotorkjernene. Å forstå samspillet hjelper ingeniører med å spesifisere motorer, og deres kjernekomponenter, med mer selvtillit.
Arbeidsprinsippet til en induksjonsmotor, trinn for trinn
Trefase induksjonsmotorer dominerer industrielle drivverk fordi de er selvstartende og mekanisk enkle. Når balanserte trefasestrømmer flyter gjennom statorviklingene, produserer hver fase et pulserende felt; sammen danner de et enkelt magnetfelt som roterer rundt luftgapet med synkron hastighet:
En 4-polet maskin på 50 Hz har derfor en synkronhastighet på 1500 r/min; ved 60 Hz har samme maskin 1800 r/min. Fire effekter konverterer deretter det roterende feltet til akselmoment.
Synkron hastighet
Fastsatt ved tilførselsfrekvens og poltall, ikke etter belastning. Feltet roterer alltid ved Ns; rotoren gjør det ikke.
Transformatoraksjon
Rotoren er i praksis en kortsluttet sekundærvikling. Strøm induseres inn i den akkurat som i en transformator, men inne i et roterende luftgapfelt.
Lenz lov
Den induserte rotorstrømmen motsetter seg endringen som skapte den. Det mekaniske resultatet er et dreiemoment som trekker rotoren i retning av rotasjonsfeltet.
Slip
Definert som s = (Ns - N) / Ns. Fulllastslipp er vanligvis 1 % til 8 %; høyere slip under belastning betyr høyere rotormotstand eller en overbelastet maskin.
Ingen børster, sliperinger i burdesignet eller permanente magneter er nødvendig. Denne enkelheten reduserer rotorens treghet og eliminerer børsteslitasje – to grunner til at induksjonsmotorer fortsatt er standard for konstanthastighetspumper, vifter, kompressorer og transportører.
Konstruksjon: Hvor prinsippet blir maskinvare
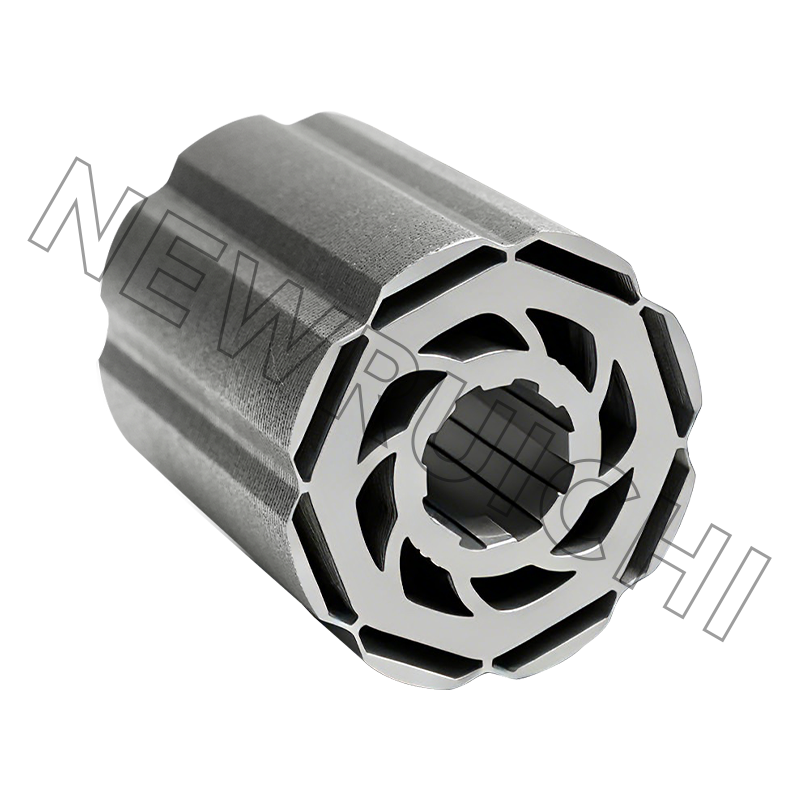
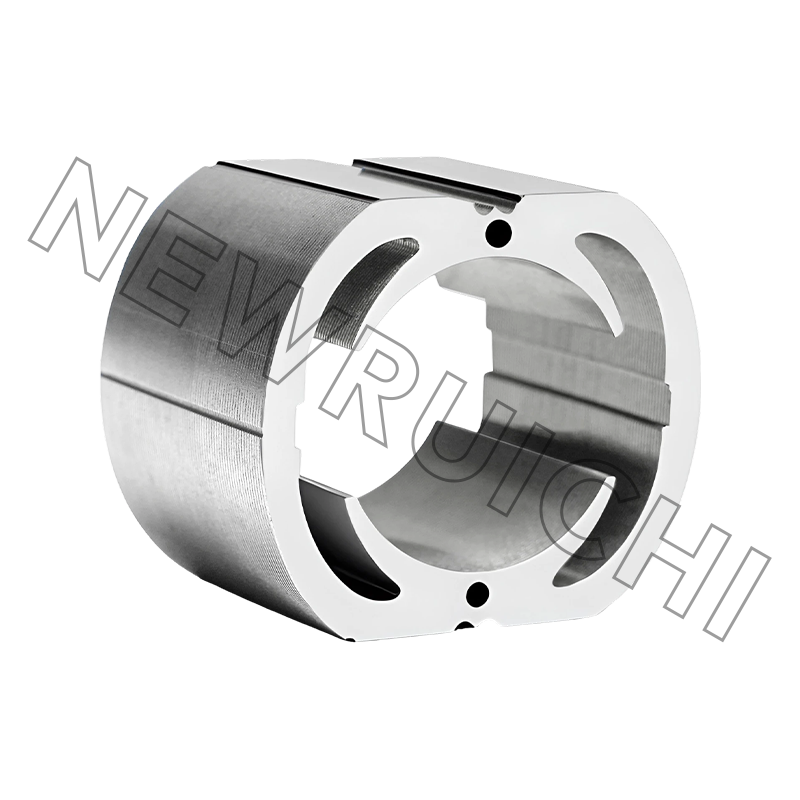
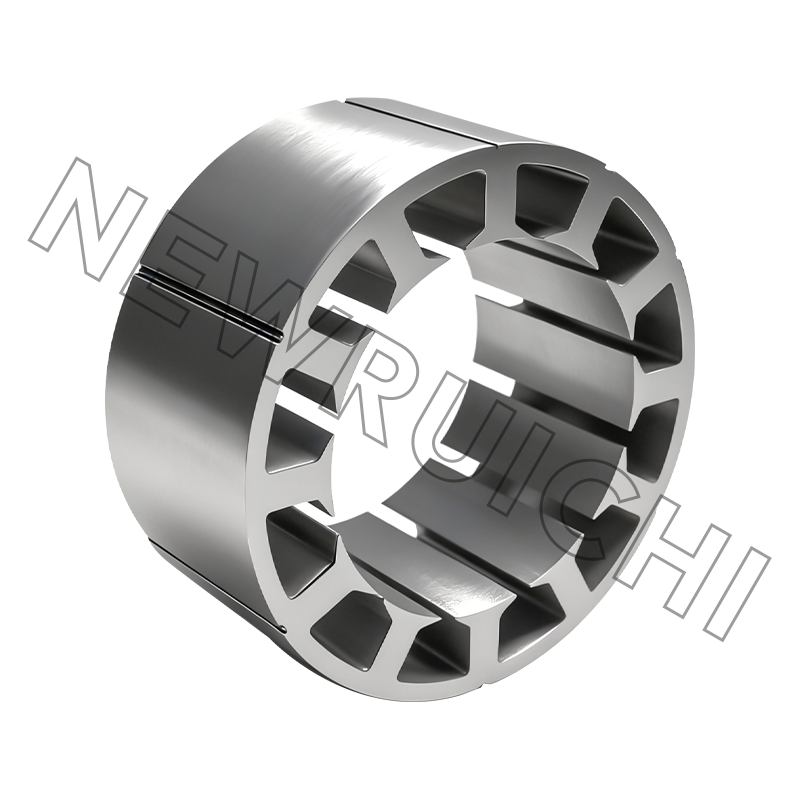
Statorkjernen er en stabel av tynne silisiumstållamineringer med spor for trefaseviklingene. Rotoren til en ekorn-burmaskin bruker en lignende lamineringsstabel, med aluminium- eller kobberstenger støpt inn i sporene og kortsluttet av enderinger. En sår-rotor-maskin bærer i stedet viklinger brakt ut til sleperinger, som gjør at ytre motstand kan forme dreiemomentkurven.
Lamineringsgrad og tykkelse setter grunnlinjen for jerntap. Linjefrekvensmotorer bruker vanligvis 0,35 mm eller 0,50 mm ikke-orientert silisiumstål; tynnere ark reduserer virvelstrøm fordi hvert lag inneholder en mindre sekundær sløyfe. Et isolerende belegg mellom ark blokkerer interlaminær strøm, og gradhøyde fra stansing kontrolleres fordi grader skaper ledende broer mellom lagene. Luftgapet holdes i mellomtiden så lite som mekaniske toleranser tillater - magnetiseringsstrømmen øker kraftig når gapet vokser.
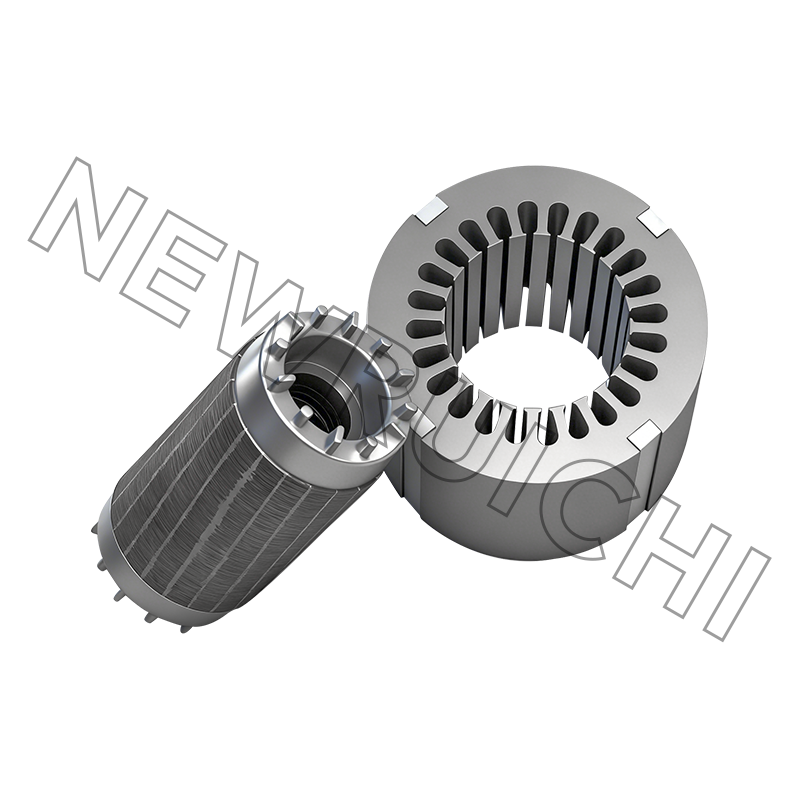
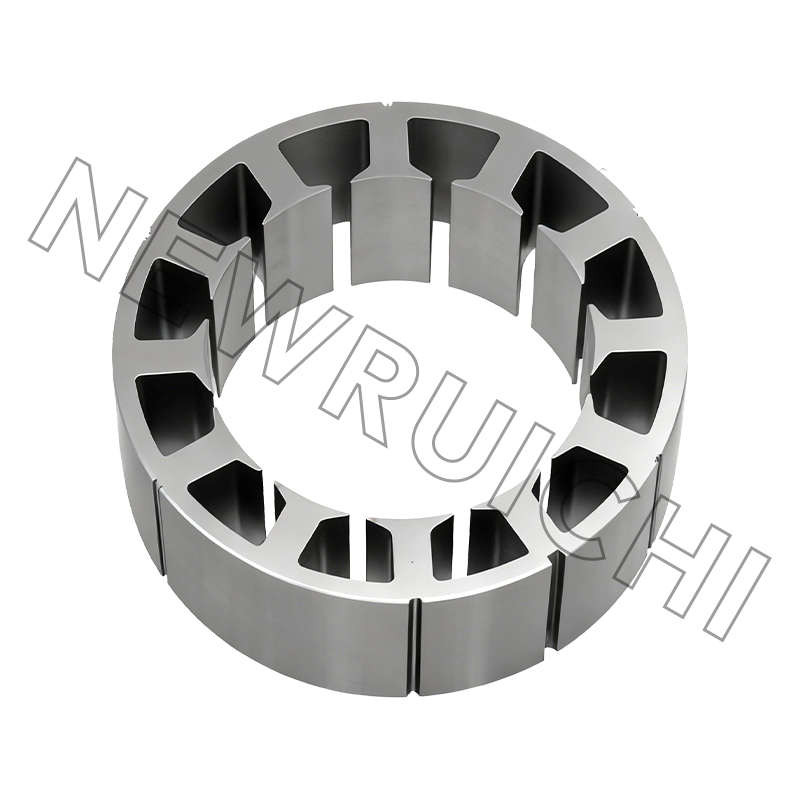
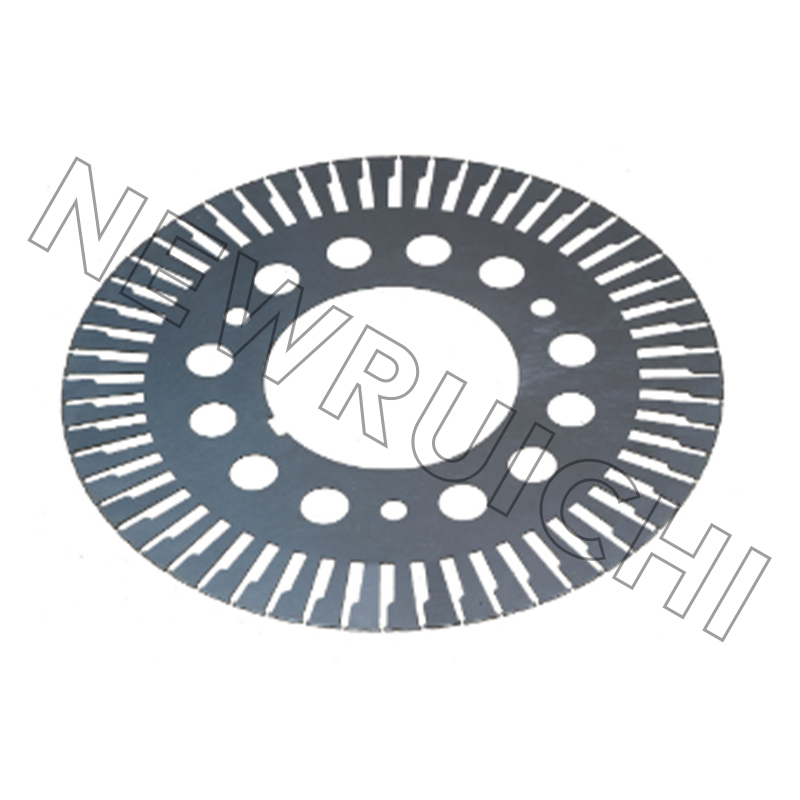 AC-motorstator- og rotorlamineringer for effektiv kjerneproduksjon Disse presisjonsstemplede ikke-orienterte silisiumstållamineringene kontrollerer gradhøyde og -tykkelse for å redusere jerntap, og støtter stabil motordrift i industri-, HVAC- og energiapplikasjoner. Se produkt →
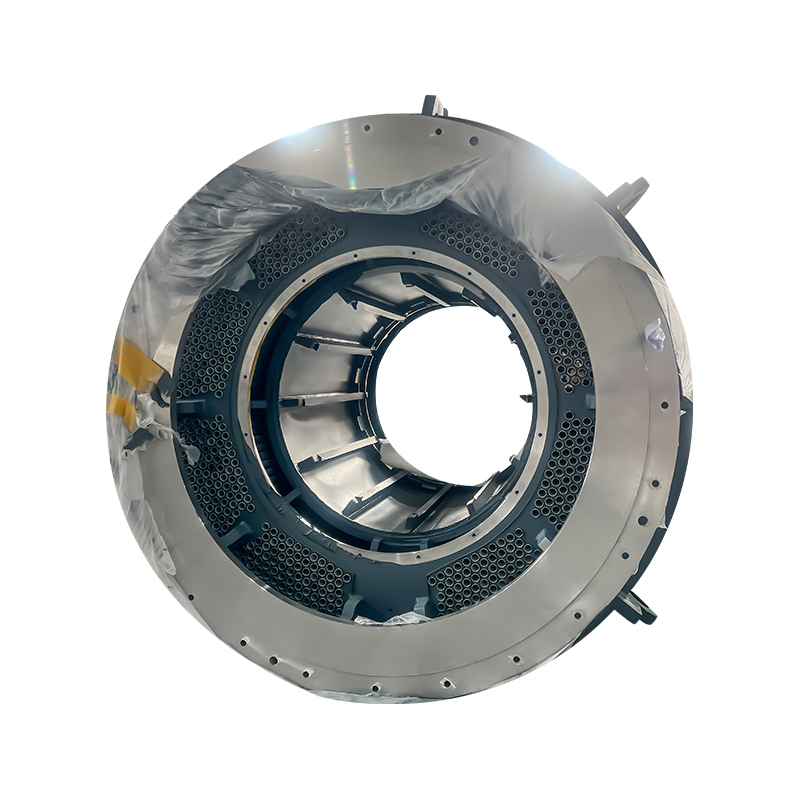
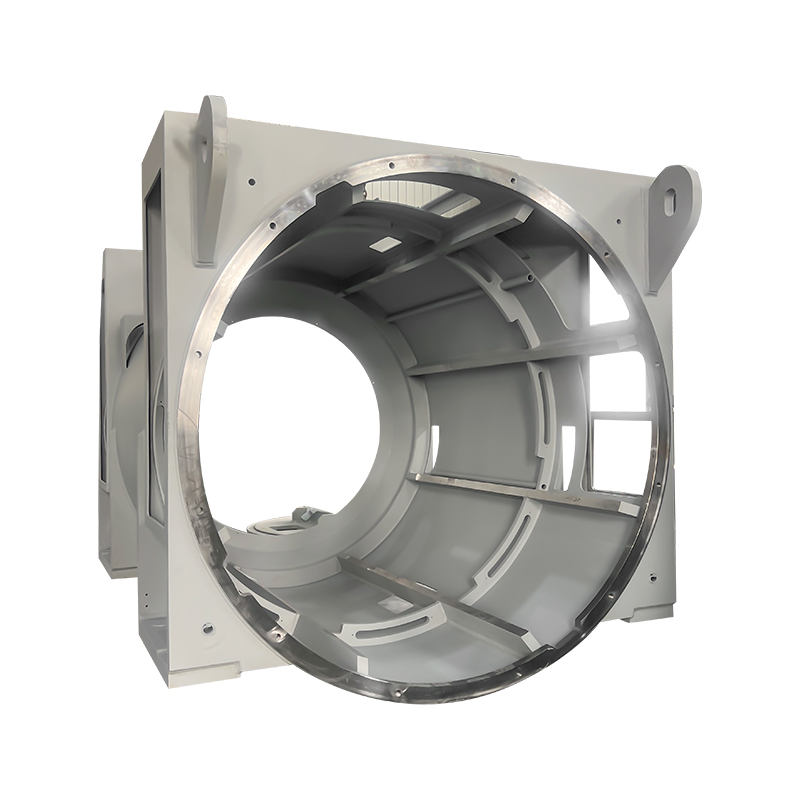
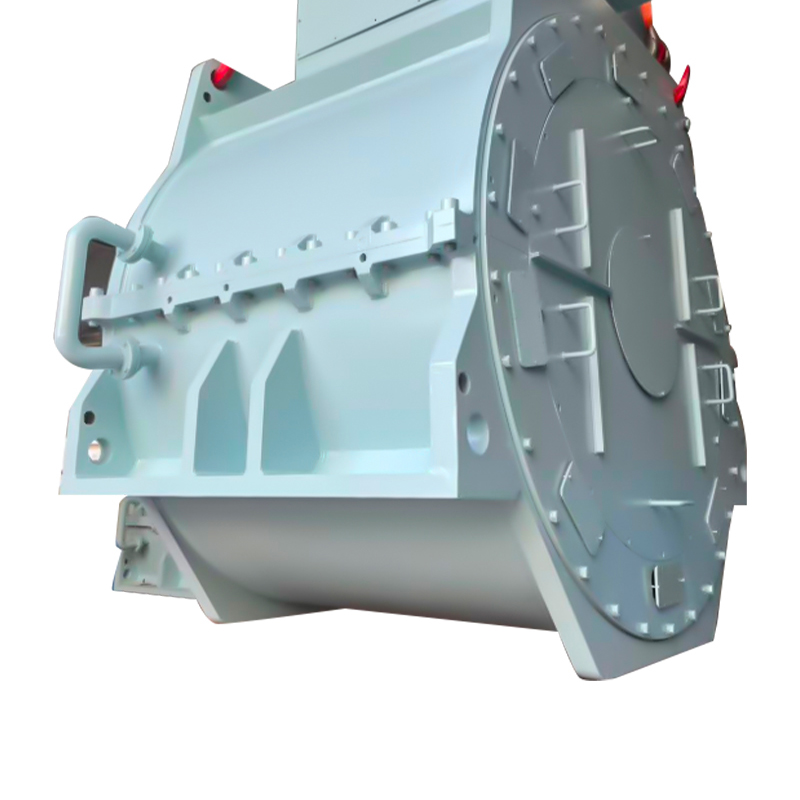
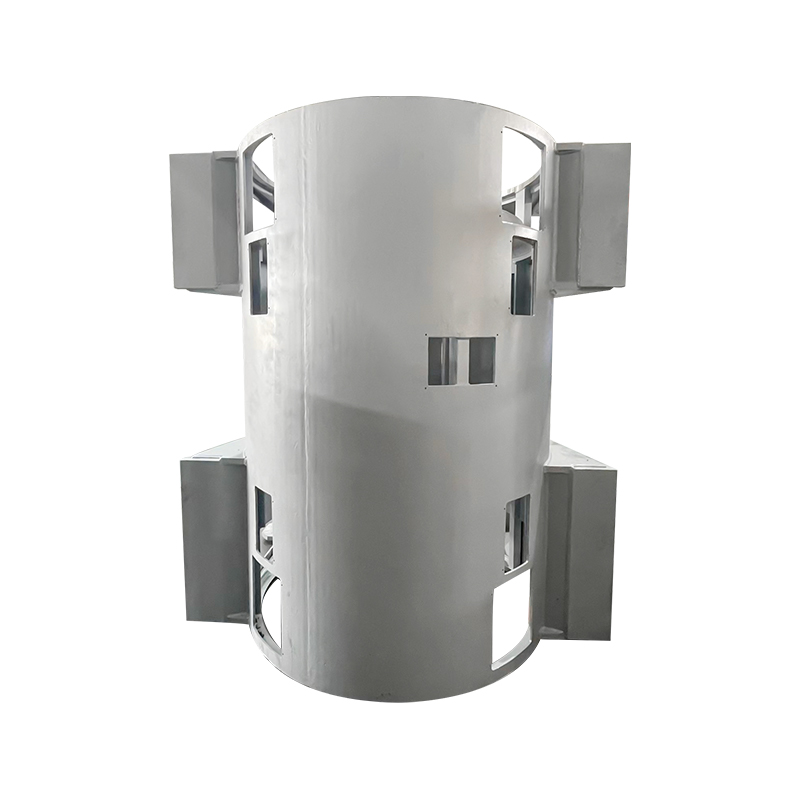
For en nærmere titt på hvordan de to delene samhandler, se vår tidligere diskusjon av hvordan en stator og rotor fungerer i en elektrisk motor . Rammen, endeskjoldene, lagrene og kjøleviften fullfører maskinen; i sveisede rammer av boks som brukes til vind-, marine- og høyspentmotorer, må huset også håndtere vibrasjoner og kjøling.
Synkron hastighet, slip og dreiemoment i tall
Slip fungerer både som en vurderingsparameter og et diagnosesignal. Hvis en motor trekker mer strøm enn merkeskiltet mens den kjører langsommere ved full belastning, er de vanlige mistenkte redusert forsyningsspenning, økt rotormotstand eller en overbelastet aksel.
Under en direkte-på-linje-start er slip lik 1 og rotoren er momentant på linjefrekvens, og det er grunnen til at startstrømmen når fem til åtte ganger merkestrømmen. Drivere med variabel frekvens kontrollerer hastigheten ved å endre tilførselsfrekvens og spenning sammen, holde kjernefluksen nær designpunktet og holde slipp innenfor det tiltenkte vinduet. Fordi maskinen alltid trekker magnetiseringsstrøm for å etablere feltet, er effektfaktoren under 1; et større luftgap eller en kjerne av lavere kvalitet øker den magnetiseringsstrømmen og forverrer den ytterligere.
Effektivitet: Hvor inngangseffekten faktisk går
En godt bygget lavspentinduksjonsmotor konverterer omtrent 90 % til 96 % av inngangseffekten til akseleffekt, avhengig av karakter, poltall og effektivitetsklasse. De resterende tapene er konsentrert på noen få steder.
Jerntap er den nest største blokken, og den som er mest direkte knyttet til kjernemateriale og kjerneproduksjon. Høyverdig ikke-orientert silisiumstål, ren stansing med kontrollert gradhøyde, konsekvent stablingstrykk og et slitesterkt interlaminært belegg reduserer alle magnetiseringsstrøm og kjernetemperatur. På motorer som går mer enn 6000 timer per år, kan en effektivitetsgevinst på 1 % betale for kjernen mange ganger – og det er grunnen til at mange motorprodusenter nå spesifiserer ferdige motorkjerneenheter i stedet for råstemplinger. Ved revisjon av en kjerneleverandør lønner det seg å forstå hele prosesskjeden; vår produksjonsoversikt viser hvordan materiale, stempling og stabling fungerer sammen i praksis.
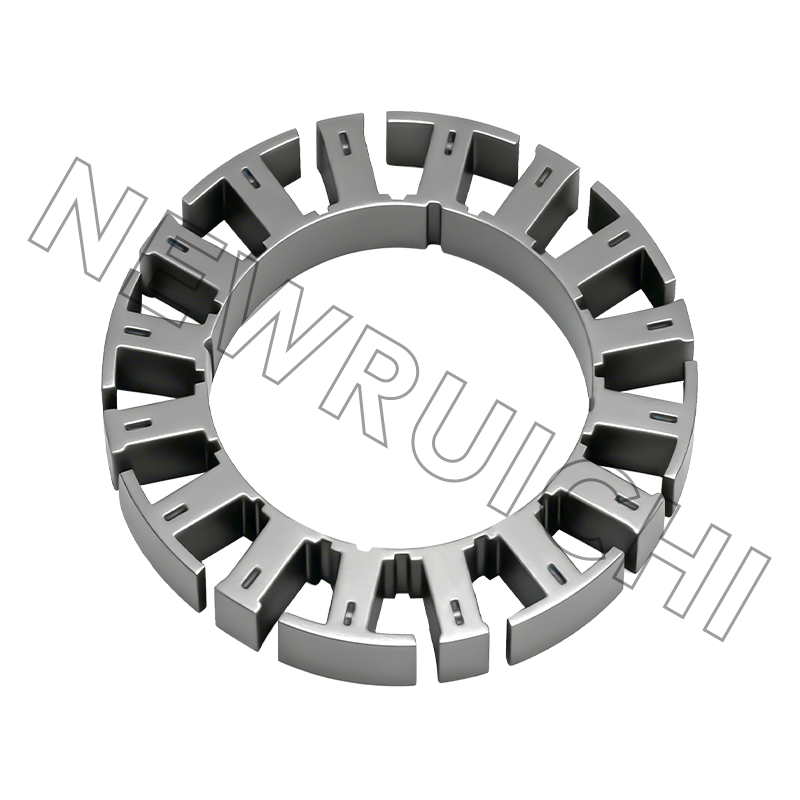
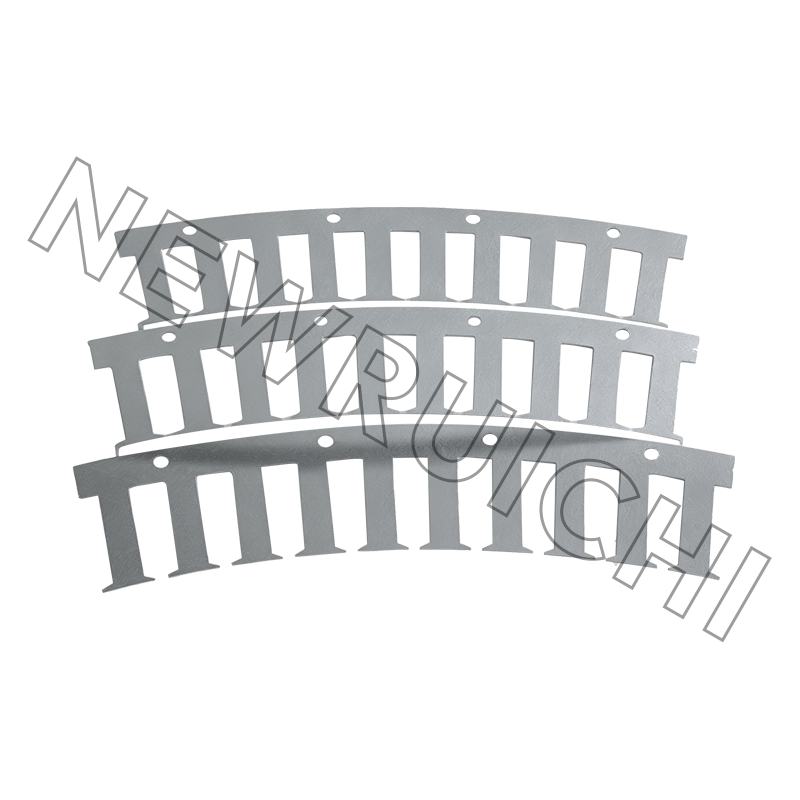 Ferdige AC-motorstator- og rotorkjernemontasjer Forhåndsstablede og sammenbundne kjerneenheter reduserer magnetiseringsstrøm og kjernetemperatur, og hjelper motorprodusenter med å oppnå effektivitet og kutte tap i applikasjoner med høye driftstimer som pumper og kompressorer. Se produkt →
Hvor induksjonsmotorer bærer lasten
Elektriske motorsystemer bruker omtrent 45 % av industriell elektrisitet over hele verden, og induksjonsmaskiner utgjør den største andelen av den installerte basen. Søknadsfordelingen er ujevn, og hver sektor legger forskjellig vekt på det samme arbeidsprinsippet.
- Pumper og vifter — 30 %
- Kompressorer og VVS — 25 %
- Transportører og materialhåndtering — 18 %
- Maskinverktøy — 12 %
- Annet (marin, vind, trekkraft) — 15 %
Mønsteret gjentar seg på tvers av vind-, marine- og høyspentindustrimaskiner: den elektromagnetiske kjernen bestemmer effektiviteten, mens rammen styrer miljøet. Sveisede rammer av bokstype med integrerte kjølekanaler håndterer den mekaniske belastningen i store generatorer; samme maskin kan ha svært forskjellige hus avhengig av om den sitter i en nacelle, et pumperom eller et skipsskrog.
En kildesekvens som beskytter livssykluskostnadene
For ingeniører som kjøper komplette motorer, eller kjøper kjerner for egen motorproduksjon, gjør en strukturert sekvens en vag spesifikasjon til en reviderbar beslutning.
Definer driftsprofilen. Hastighet, dreiemoment, driftssyklus, omgivelsestemperatur og høyde setter det sanne kravet før noen komponent velges.
Lås effektivitetsklassen og kapslingen. IE3 eller IE4, IP-klassifisering og kjølemetode fikser sammen tapsbudsjettet som kjernen må tilfredsstille.
Match materiale og kjerneprosess. Silisiumstålkvalitet, lamineringstykkelse, beleggstype og sammenføyningsmetode – klebemiddel, sammenlåsing eller laser/TIG-sveising – velges sammen, ikke separat.
Validere med prototyper. Mål magnetiseringsstrøm, jerntap og støy på prøvekjerner før full produksjon tillates.
Kvalifiser leverandøren. Gjennomgå kvalitetssystemer, prosesskontroll og leveringsytelse før du forplikter volumbestillinger.
Materialtrinnet er der mesteparten av levetidstapskostnaden bestemmes; å velge et ikke-orientert silisiumstål av høy kvalitet betaler seg tilbake gjennom lavere jerntap i hver driftstime.
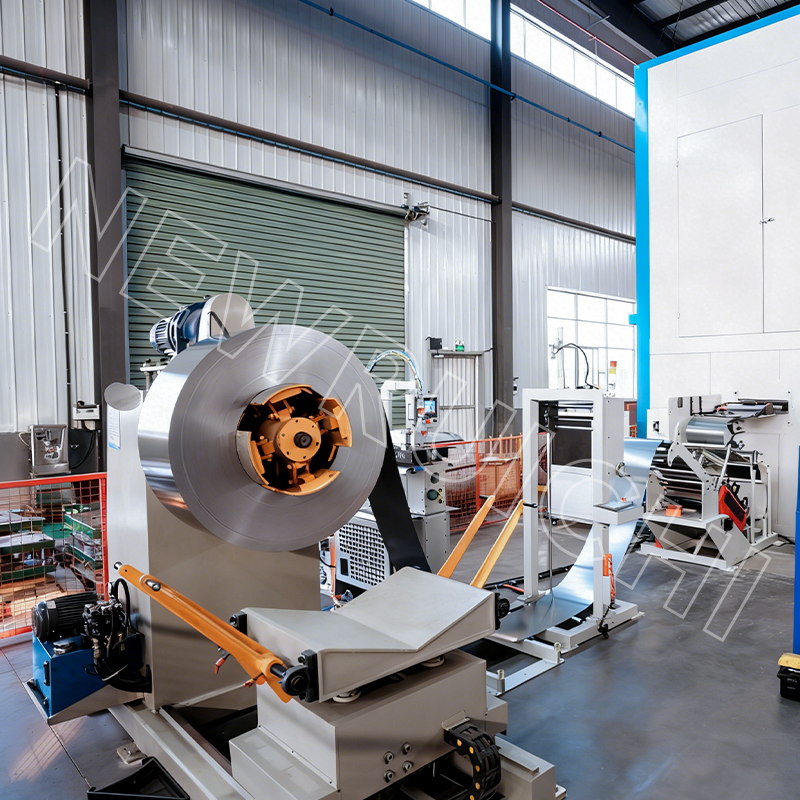 Høykvalitets ikke-kornorienterte silisiumstålspoler Dette NGO-stålet med lavt kjernetap forbedrer motoreffektiviteten og senker driftskostnadene, med tilpassede bredder og overflatebehandlinger for kontinuerlige stemplingslinjer og krevende elektromagnetiske applikasjoner. Se produkt →
Poenget med sekvensen er å gjøre effektivitet, kostnad og leveringsrisiko eksplisitt før innkjøpsordrer skrives i stedet for etter.
Vedlikehold og samsvar
Induksjonsmotorer er robuste, men de belønner en disiplinert vedlikeholdsrutine. De tre signalene som fanger opp feilutvikling tidlig er temperatur, vibrasjon og lagertilstand.
- Hold ventilasjonsveier klare; blokkert kjøling øker viklingstemperaturen og akselererer aldring av isolasjonen.
- Sjekk forsyningsspenningsbalansen; selv noen få prosent av ubalanse øker tap og oppvarming.
- Trend isolasjonsmotstand og vibrasjon i stedet for å reagere på alarmer.
- For VFD-matede motorer, bekreft at isolasjonssystemet er inverter-klassifisert.
Effektivitetsreguleringen skjerpes også. IEC 60034-30-1 definerer IE1 til IE4-klassene, og mange markeder krever nå IE3 eller bedre for linjematede motorer, med IE4 som vokser i premiumsegmenter. Dette trykket strømmer direkte inn i kjerneforsyningskjeden: silisiumstål med lavere tap, kontrollert gradhøyde, verifiserte interlaminære belegg og jevn stablingskvalitet. Standarder som ISO 9001 og IATF 16949 gir kjøpere en grunnlinje for revisjon av denne konsistensen i en leverandørs prosess.
Mekanisk er en induksjonsmotor en enkel maskin. Elektrisk er det en kjede av induksjonshendelser: et roterende felt, en indusert strøm, en motkraft og en jevn glidning som konverterer elektrisk inngang til akselmoment. For alle som spesifiserer, vedlikeholder eller leverer kjernene inne i disse maskinene, er denne kjeden det mest nyttige kartet for bedre effektivitet og lavere totalkostnad.
E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket med *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Opphavsrett © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator- og rotorkjerner-produsenter
